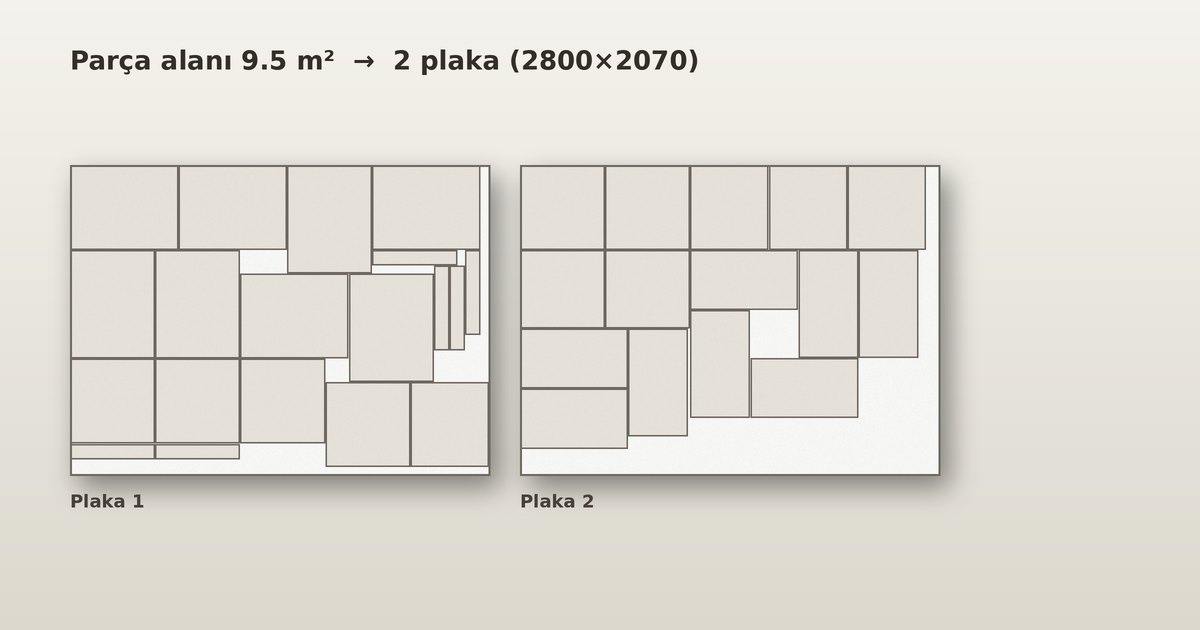
CNC router ile nesting, mobilya üretiminde ebatlama makinesine güçlü bir alternatif. Parçalar plakadan tek seferde, delik ve kanallarıyla birlikte çıkar. Ama testereden farklı kuralları var. En önemlisi de kesim payının bir bıçak kalınlığı değil, frezenin çapı olması.
Frez çapı = kesim payı
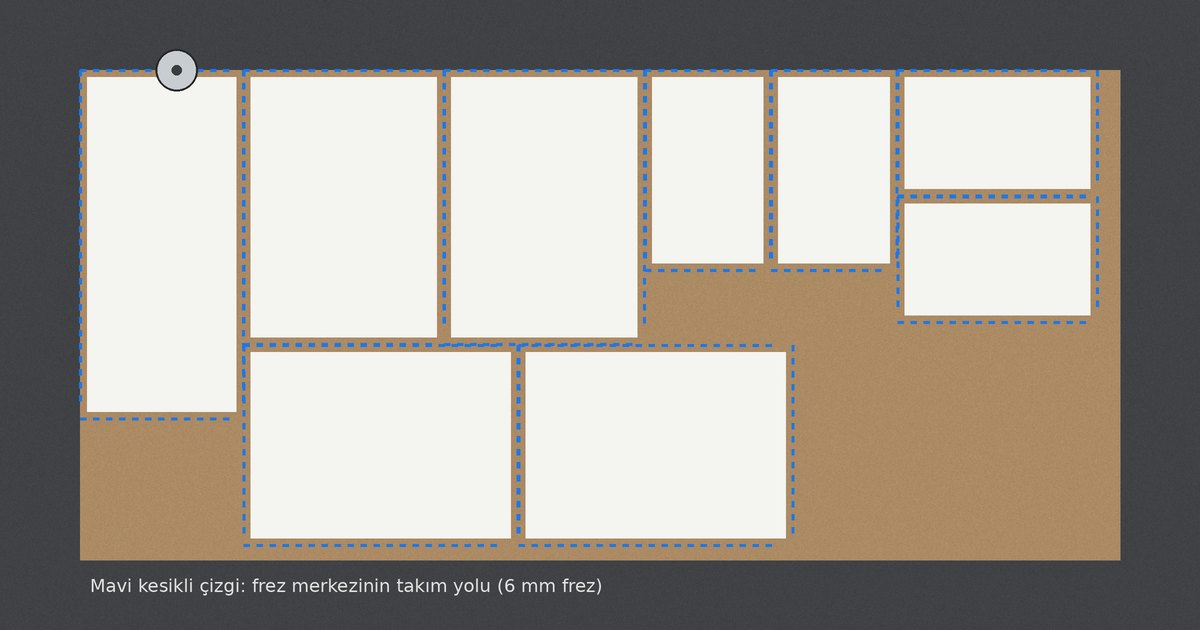
Freze, parçanın çevresinde dönerken çapı kadar bir kanal açar. 6 mm'lik bir frezle iki parça arasında en az 6 mm boşluk olmalı. Bu, ebatlamadaki 4 mm'lik kerf'ten daha fazla. Nesting'de sık kullanılan çaplar 6, 8, 10 ve 12 mm. Büyük çaplı freze daha hızlı ve daha sağlam keser ama parçalar arasında daha fazla malzeme harcar.
Pratikte frez çapının üzerine 1–2 mm pay eklemek iyi olur. Takım yolu hesabı, frez sapması ve plakanın hafif oynaması bu payı tüketebilir. PlateNest'te kerf alanına 6 mm frez için 7–8 mm yazmak gerçekçi bir başlangıç.
Kenar boşluğu
Plakanın dış kenarına sıfır kesmek, freze plakadan çıkarken kenarın kopmasına ve vakumun kenarlarda zayıflamasına yol açabilir. Kenarlardan 5–10 mm içeride başlamak yaygın bir uygulama. Bu payı tabaka ölçüsünden düşerek girin.
İç köşeler yuvarlak kalır
Dönen bir freze keskin iç köşe açamaz. İç köşede frez yarıçapı kadar bir kavis kalır. 6 mm frezle 3 mm yarıçap. Dış köşeler keskin olur, sorun yok. Ama bir parçanın içine başka bir parça geçecekse (bir kanal veya cep gibi), bu kavisi tasarımda hesaba katmak gerekir.
Küçük parçalar neden kayar?
Vakum tabla, parçayı alttan emerek tutar. Parça ne kadar küçükse, onu tutan emme yüzeyi de o kadar küçüktür. Kesimin sonunda parça tamamen serbest kaldığında frezenin yan kuvveti onu yerinden oynatabilir. Sonuç: ölçüsü kaçmış parça ve kırılmış freze.
Bunu önlemek için yaygın yöntemler:
- Köprü bırakmak (tab): Parçayı plakaya bağlayan birkaç milimetrelik küçük köprüler. Kesimden sonra elle kırılır ve zımparalanır.
- İnce kabuk bırakmak: Son pasoda plakanın altında 0,3–0,5 mm'lik ince bir tabaka bırakılır. Parçalar bu tabakayla yerinde durur, sonra bir temizlik pasosu ya da elle ayrılır.
- Kesim sırası: Küçük parçaları önce, büyükleri sonra kesmek. Küçükler kesilirken etraflarındaki plaka henüz bütün olduğu için vakum daha iyi tutar.
Melaminde temiz kenar
Suntalam gibi iki yüzü kaplı plakalarda tek yöne talaş atan frezeler bir yüzde kıymık bırakır. Kompresyon freze (alt kısmı yukarı, üst kısmı aşağı helisli) talaşı ortaya doğru iterek her iki yüzde de temiz kenar verir. Bunun için kesim derinliğinin frezenin geçiş noktasını aşması gerekir. Bu yüzden ince pasolarla değil, tek pasoda tam derinlikte kesmek önerilir.
Plan önce, takım yolu sonra
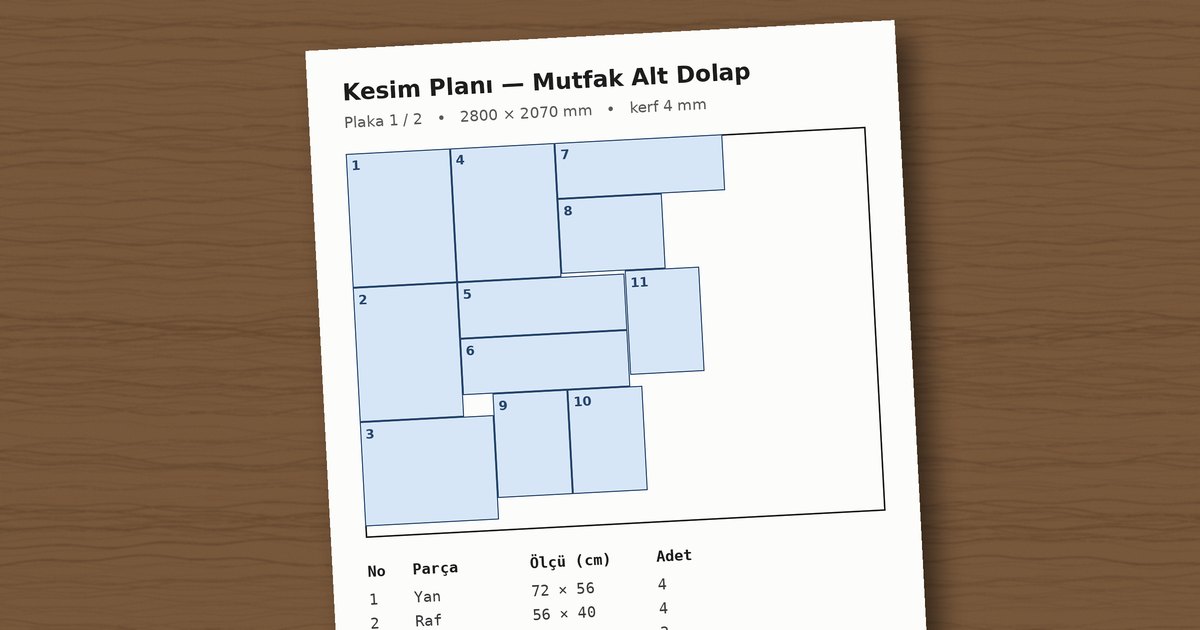
CAM yazılımınız takım yollarını oluşturmadan önce, parçaların plakaya nasıl dağılacağını ve kaç plaka gerektiğini bilmek, malzeme siparişini ve iş planını kolaylaştırır. PlateNest'te frez çapını kerf olarak girerek dikdörtgen parçaların yerleşimini ve plaka sayısını hızlıca görebilirsiniz.